

ブレーキパッド製造技術を徹底解剖
英語翻訳
ブレーキパッドは自動車ブレーキシステムの中核部品です。その洗練された製造プロセスは、ブレーキ性能、安全性、耐用年数に直接影響します。最新のブレーキパッドは主に、スチールバックプレート、接着断熱層、摩擦ブロックの 3 つの部分で構成されています。製造プロセスには 10 の主要な手順が含まれており、半金属材料、有機材料、セラミック材料などの材料の種類に基づいてさまざまな技術的優先順位が付けられています。-
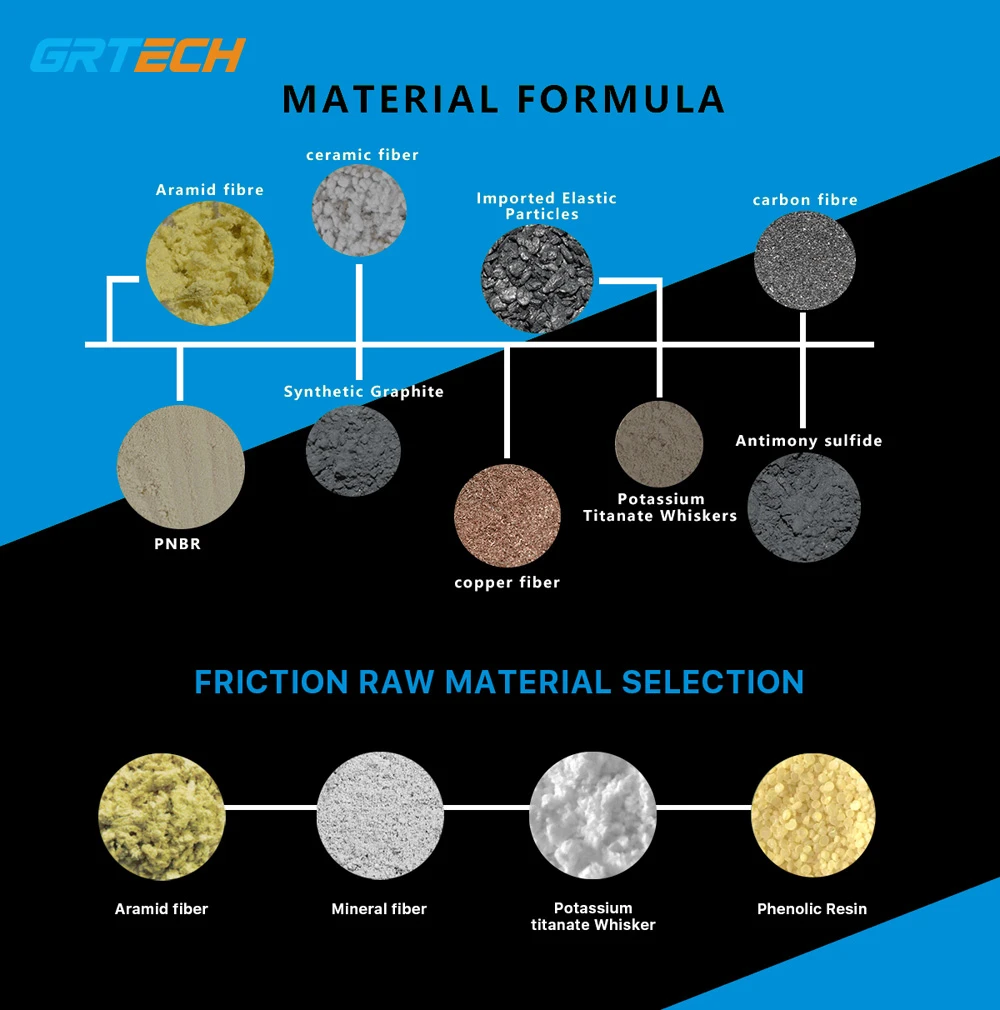
1. 原料の調製と配合設計
ブレーキパッドの摩擦材は、30 ~ 60 種類の原材料で構成される複合混合物であり、次の 4 つの官能基に分類されます。
|
カテゴリ |
主な機能 |
代表的な材質 |
コンテンツの範囲 |
|
バインダー |
コンポーネントを結合し、構造強度を向上させます |
フェノール樹脂、カシューナッツ殻油変性樹脂 |
5-25% |
|
強化繊維 |
支持フレームワークを形成し、耐摩耗性を向上させます |
スチールファイバー、グラスファイバー、アラミドファイバー、セラミックファイバー |
13-45% |
|
摩擦調整剤 |
摩擦係数の安定化と騒音の低減 |
黒鉛、三硫化アンチモン、二硫化モリブデン |
10-30% |
|
充填剤/研磨剤 |
密度を調整し、ブレーキ性能を最適化する |
重晶石、炭酸カルシウム、アルミナ、炭化ケイ素 |
10-55% |
重要な技術ポイント
フォーミュラは、車両タイプ (乗用車/商用車) とパフォーマンス要求 (快適性/高性能) に応じて正確に設計されています。
すべての原材料は純度検査を受け、乾燥や粉砕などの前処理が行われます。{0}
スチール製のバックプレートは、接着性を向上させるために脱脂、錆取り、リン酸塩処理が施されています。
2. 基本的な製造手順
1. 粉末の混合
- 2 段階の混合: 繊維やフィラーなどの乾燥材料を最初に混合し、次にバインダーを加えて二次混合します。
設備: 均一な材料分布を保証するための高速ミキサー、ニーダー、またはインターナルミキサー。{0}}
パラメータ制御: 樹脂の早期硬化を避けるために、温度、回転速度、混合時間を厳密に制御します。混合の均一性はブレーキパッドの品質に大きな影響を与えます。
2. 予備成形(オプション)-
混合した摩擦材料を室温で 4 ~ 9 MPa でプレスして、完成形状に近いブランクを形成します。
機能:熱間プレス時の材料ロスを低減し、成形精度を向上させ、異形品に最適です。
3. 熱間プレス成形(コア工程)
予備成形されたブランクまたは混合粉末を処理鋼板と一緒に金型に入れ、150 ~ 180 度、25 ~ 30 MPa でプレスします。
2 層プレス: 最初に約 3 mm の接着剤層を重ね、次に摩擦材層を重ねて強固に接着します。
樹脂の予備硬化を達成するためのプレス時間は、製品の厚さと配合に応じて 30 ~ 120 秒の範囲です。
4. 熱処理(硬化後)
ホットプレスされたブレーキパッドは、硬化炉で 180 ~ 220 度で 2 ~ 8 時間加熱されます。-
機能:
樹脂の架橋を完全に硬化させて強度と熱安定性を高めます。{0}
内部応力を緩和し、使用中の変形や亀裂を防止します。
高温耐性を向上させ、ブレーキのフェードを軽減します。-
5. 研削加工
表面研削:ブレーキディスクとの密着性を高めるために、摩擦面を指定の厚さと粗さに研磨します。
溝入れと面取り:
溝加工:放熱性を高め、ブレーキダストを排出し、熱の落ち込みや騒音を防ぎます。
面取り加工:ブレーキ鳴きを低減し、ブレーキディスクを保護します。
6. 表面処理とコーティング
-防錆処理: バックプレートに防錆塗料または電気泳動コーティングを塗布します。-
マーキング印刷: ブランド、モデル、製造日をスタンプします。
消音ピースの取り付け:ブレーキノイズをカットするためにニトリルゴムまたは金属製の制振シートを取り付けます。
7. 付属品の組み立て
特定の車両モデルに摩耗センサーを取り付けて、ユーザーにパッド交換を思い出させます。
スプリングクリップと位置決めピンを取り付けて、取り付けが便利で安定した固定が可能です。
8. 多段階の品質検査-
|
検査段階 |
試験項目 |
標準要件 |
|
原料試験 |
組成、粒度、含水率 |
配合規格の遵守 |
|
進行中のテスト- |
混合均一性、ホットプレス密度、厚さ- |
公差 ±0.1mm以下 |
|
完成品テスト |
せん断強度、摩擦係数、硬度、騒音 |
せん断強度10MPa以上、摩擦係数0.35~0.45 |
|
ベンチテスト |
ブレーキ性能、摩耗率、熱フェード |
GB5763-2018に準拠 |
|
塩水噴霧試験 |
耐食性 |
バックプレートに錆びはありません |
3. ブレーキパッドの種類による工程の違い
|
タイプ |
プロセスの特徴 |
パフォーマンス上の利点 |
アプリケーションシナリオ |
|
セミ-メタリック |
30-70% 金属繊維、高温プレス温度が高い |
高い耐熱性、安定した制動、長寿命 |
商用車、高性能車、-大型車、- |
|
NAOオーガニック |
金属-不使用、主にアラミド繊維とガラス繊維、硬化時間が長い |
低ノイズ、低ダスト、ブレーキディスクに無害 |
乗用車、快適性を重視した-車両 |
|
セラミック |
セラミックファイバーとセラミックパウダーを採用し、高い研削精度を実現 |
優れた高温安定性、安定した摩擦係数、ほこりがほとんどない- |
中-~-高級-乗用車、高級車 |
|
粉末冶金 |
金属粉末をバインダーと混合し、焼結温度は800度まで |
極度の耐摩耗性、600 度以上の温度に耐える |
レーシングカー、重機、高速列車- |
4. 重要なプロセス制御原則
混合の均一性: オンライン検出とサンプリング分析によって監視され、安定した摩擦係数を維持します。
ホットプレスのパラメータ: 温度、圧力、時間を正確に制御することで、最新の工場の自動制御システムによって一貫した製品品質が保証されます。
後硬化: 過熱や不完全な硬化を避けるため、加熱速度と保持時間は厳密な技術曲線に従います。
研削精度:表面粗さRaを1.6~3.2μm以内に管理し、初期のフィッティング性能を確保。
環境コンプライアンス: 粉塵の排出を制限し、廃粉末をリサイクルします。規制地域では銅の含有量は 0.5% に制限されています。


